FRP环氧拉挤型材的制作工艺解析
在现代工业制造的宏大版图中,FRP环氧拉挤型材凭借其超高强度、卓越的耐腐蚀性能以及优异的绝缘特性,已然成为轨道交通、电力工程、建筑加固及航空航天等领域的“性能担当”。相比传统材料,FRP环氧拉挤型材通过将连续玻璃纤维与高性能环氧树脂深度融合,实现了模量与韧性的平衡。这种型材不仅在极端环境下能保持物理性状的稳定,更因其轻质高强的特性,极大降低了工程施工的难度与后期维护成本。深入了解FRP环氧拉挤型材的制作工艺,是掌握其高品质核心竞争力的关键。
探究FRP环氧拉挤型材的制作工艺解析,要从原材料的精密组合谈起。拉挤工艺的核心在于将浸渍了环氧树脂体系的增强材料,在牵引机的拉力作用下,通过加热的成型模具,实现连续的固化挤出。这一过程并非简单的“拉”与“挤”,而是一场材料化学与力学控制的精密配合。在FRP环氧拉挤型材的生产初期,增强纤维(通常是无碱玻纤纱或碳纤维)会通过精确排列的排纱架进入浸渍区。在此环节,环氧树脂的配方决定了型材的终耐温性和力学上限。
浸渍过程是决定FRP环氧拉挤型材质量的关键。纤维束穿过盛满环氧树脂浆料的胶槽,通过特殊的导向装置,确保每一根纤维都能被树脂充分润湿并排除气泡。环氧树脂的高粘度特性要求在浸渍环节必须具备极佳的渗透性,以保证FRP环氧拉挤型材在微观结构上没有空隙。随后,带有树脂的纤维进入预成型装置,在此处,多余的树脂被挤出,纤维被初步整理成终产品的截面形状。这种精密的预成型步骤,为后续在模具内的固化成型奠定了坚实的物理基础。
进入加热模具阶段,是FRP环氧拉挤型材制作工艺的核心所在。模具内部被划分为预热区、凝胶区和固化区,每个区域的温度都需要精确控制。当浸渍了环氧树脂的纤维进入高温模具后,树脂开始发生交联反应。FRP环氧拉挤型材的固化放热峰值必须得到有效监控,以防因温升过快导致型材内部产生热应力裂纹。正是在这一阶段,环氧树脂与玻璃纤维在高温高压下紧密结合,赋予了FRP环氧拉挤型材极高的密实度和尺寸稳定性。模具的表面光洁度直接决定了型材的外观质量,高水准的模具处理能使成品具有如金属般的质感。
在型材离开模具后,牵引装置以恒定的速度将其拉出。牵引力的稳定性对FRP环氧拉挤型材的轴向强度有着直接影响。如果拉力波动,可能导致纤维排布的紊乱,进而削弱FRP环氧拉挤型材的整体性能。通过自动化切割系统,型材被切割成预定的长度。整个生产线实现了从原料投入到成品产出的连续性操作,这种高效的工艺特点使得FRP环氧拉挤型材在大规模工程应用中具备了极佳的成本效益。
FRP环氧拉挤型材的制作工艺解析展示了一个从纤维排布、树脂浸润到高温固化、连续牵引的严谨技术闭环。每一个环节的参数把控——无论是树脂的粘度、模具的梯度温度,还是牵引的恒定速度——都共同决定了终产出的FRP环氧拉挤型材是否能满足严苛的工业标准。这种工艺不仅保证了型材物理性能的一致性,更通过对环氧树脂体系的深度利用,将复合材料的潜力发挥到了极致,为现代制造业提供了更具耐用性与功能性的结构选择。
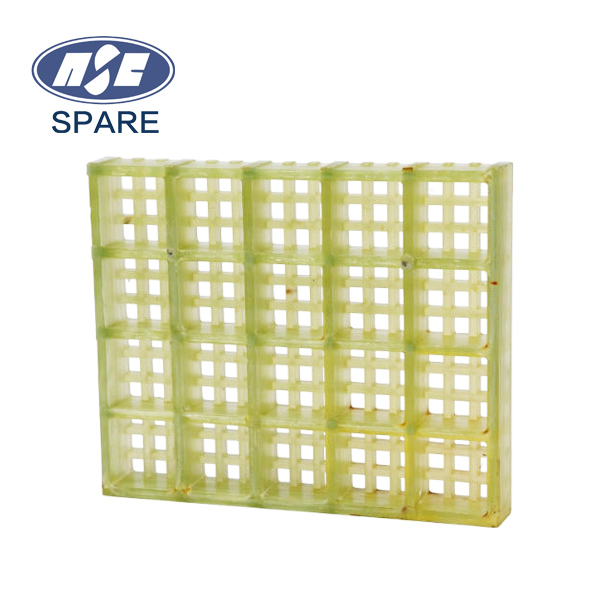 玻璃钢(FRP)小眼模塑格栅
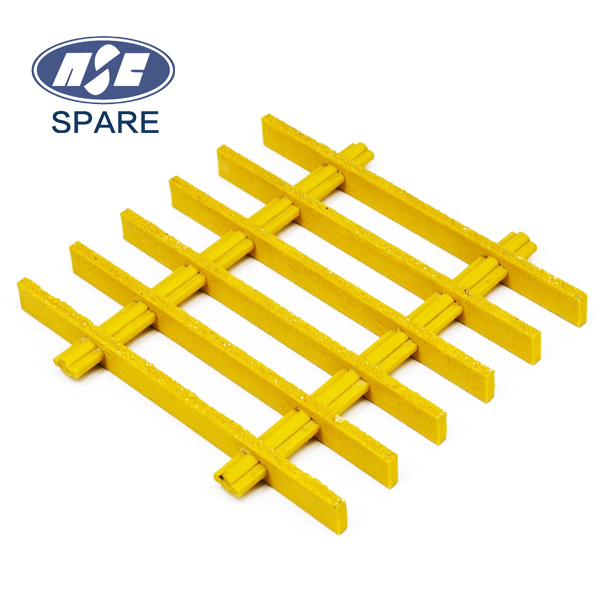
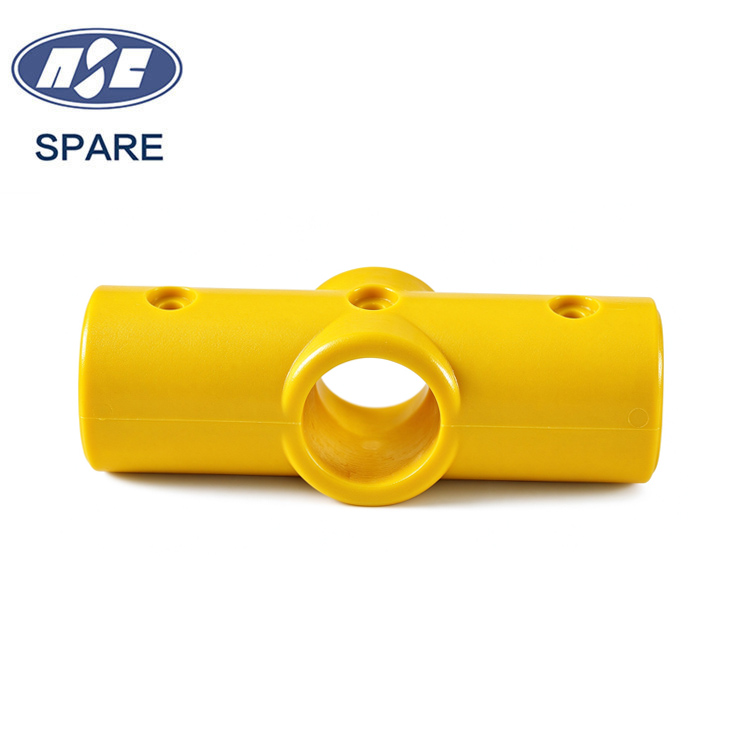 FRP/GRP 四通连接件
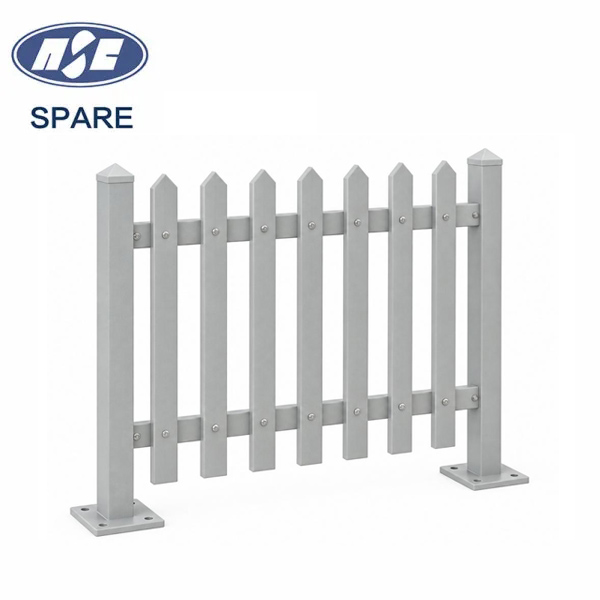 纤维增强塑料围栏